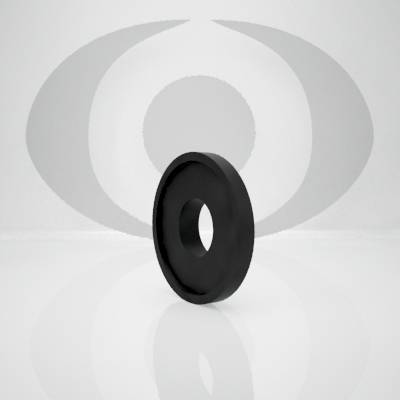
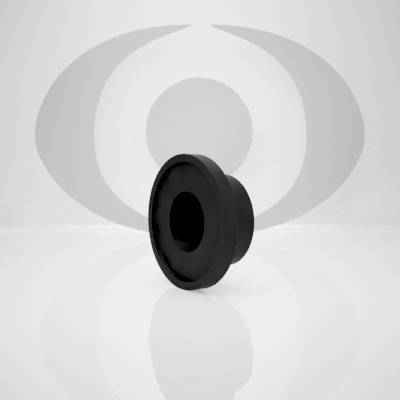

Манжеты уплотнительные резиновые герметизируют зазор в паре цилиндр-поршень и в паре цилиндр-шток. Каркаса внутри нет, рабочую кромку прижимает к металлу само давление среды. В разделе 325 позиций, разложенных по семи подразделам — по типу манжеты и по узлу, в котором она работает. Производство собственное, завод работает с 1996 года. Рабочая температура резиновых манжет — от −60 до +200 °С.
Назначение и применение
Уплотнительная манжета ставится в канавку поршня или в крышку под шток и уплотняет сама себя: чем выше давление в полости, тем плотнее кромка прижимается к металлу. Рабочее давление — от 0,1 до 50 МПа. На малом давлении герметичность держит предварительный натяг, на большом кромку прижимает сама среда.
Больше всего манжет уходит в гидроцилиндры спецтехники: экскаваторы, погрузчики, автогрейдеры, коммунальные и сельскохозяйственные машины. Резиновые манжеты работают в гидравлических системах на минеральном масле при скорости возвратно-поступательного движения до 0,5 м/с и ходе до 10 м.
Те же манжеты стоят в пневмоприводах и в шестерённых гидронасосах. При ремонте узла манжету меняют вместе с защитными и опорно-направляющими кольцами из полиамида: резина садится раньше, чем изнашиваются корпус и вал.
Что входит в раздел
Все 325 манжет выведены одним списком — по нему удобно искать, если известно обозначение. Если обозначения нет, выбирайте подраздел по узлу: тип манжеты задаёт и стандарт, и допустимое давление.
Тип I — 33 позиции. Манжеты ГОСТ 14896-84 для гидроцилиндров: уплотняют зазор по поршню или по штоку.
Тип II — 37 позиций. Воротниковые манжеты по ГОСТ 6969-54, рабочее давление 0,25–32 МПа. Их ставят в гидроузлы машин, спроектированных до 1971 года: канавка там глубже современной, и компактный профиль в неё не садится.
Тип III — 44 позиции. Тот же стандарт и те же рабочие условия, что у типа I, отличается профиль манжеты.
Шевронные — 65 позиций по ГОСТ 22704-77, самый крупный подраздел после общего. Здесь же лежат нажимные и опорные кольца, поэтому пакет собирается целиком в одном месте.
Для пневматики — 11 позиций по ГОСТ 6678-72, для пневмоцилиндров и клапанных узлов.
Для гидронасосов НШ — 43 позиции. Уплотнения обоймы шестерённых гидравлических насосов, изготавливаем по своим техническим условиям.
Манжеты в ассортименте — 92 позиции. Сюда собрано всё, что не попало в шесть предыдущих подразделов: нестандартные профили и размеры.
Стандарты и технические требования
Манжеты уплотнительные для гидравлических устройств выпускаются по ГОСТ 14896-84. Всего в разделе четыре ГОСТа, и выбирают между ними по узлу, а не по материалу. Часть номенклатуры идёт по нашим техническим условиям.
Гидравлические манжеты ставят в цилиндры одностороннего и двустороннего действия. Форма кромки у них разная: манжета под шток уплотняет по внутреннему диаметру, манжета под поршень уплотняет по наружному.
Материал — резина. Смеси готовим сами, для этого на площадке работает отдельный цех. Рабочая температура — от −60 до +200 °С. Одна смесь весь диапазон не закрывает, поэтому марку резины и точные температуры по конкретной позиции уточняйте у менеджера.
Стандарты и рабочие условия
| Подраздел | Стандарт | Где работает | Рабочие условия |
|---|---|---|---|
| Типы I и III | ГОСТ 14896-84 | гидроцилиндры, зазор по поршню и по штоку | 0,1–50 МПа, скорость до 0,5 м/с, ход до 10 м, частота до 0,5 Гц, среда — масла |
| Воротниковые, тип II | ГОСТ 6969-54 | гидроузлы машин, спроектированных до 1971 года | 0,25–32 МПа |
| Шевронные | ГОСТ 22704-77 | уплотнение штока пакетом с нажимным и опорным кольцами | размеры по стандарту |
| Для пневматики | ГОСТ 6678-72 | пневмоцилиндры и клапанные узлы | сжатый воздух |
| Для гидронасосов НШ | технические условия | обойма шестерённого насоса | по документации на насос |
Как подобрать
Уплотнительную манжету подбирают по узлу, типу движения, рабочей среде и её температуре. Дальше остаётся определить стандарт и типоразмер.
Гидравлические и пневматические манжеты не взаимозаменяемы: у них разная кромка и разное рабочее давление.
Обозначение манжеты — это её тип и размеры подряд, но порядок чисел у разных стандартов свой. Это главная причина ошибок при заказе.
| Стандарт | Пример из каталога | Как читается |
|---|---|---|
| ГОСТ 14896-84, типы I и III | Манжета 1-85 х 70 | тип I, цилиндр 85 мм, шток 70 мм |
| ГОСТ 6969-54, тип II | Манжета 2-35 х 55 х 11 | тип II, шток 35 мм, цилиндр 55 мм, высота 11 мм |
| ГОСТ 6678-72, пневматика | Манжета 1-160 (159 х 138 х 7) | тип I, условный диаметр 160 мм; в скобках наружный 159 мм, внутренний 138 мм, высота 7 мм |
| ГОСТ 22704-77, шевронные | Манжета ш. 145 х 125 | наружный 145 мм, внутренний 125 мм. КН — кольцо нажимное, КО — опорное |
У типов I и III первое число больше второго, у воротниковых наоборот. Если первое число меньше второго, перед вами воротниковая манжета по ГОСТ 6969-54, а не гидравлическая.
Типоразмеры каждого типа перечислены в подразделах каталога. Если нужного размера в списке нет, уточняйте у менеджера.
Обмеряйте посадочное место, а не снятую манжету: отработавшая кромка сточена, а сама манжета обжата в канавке, и по ней размер получится меньше настоящего. Нужны четыре величины — диаметр расточки цилиндра, диаметр штока, глубина и ширина канавки.
Для техники советского выпуска сверяйтесь с руководством по ремонту, а не с тем, что стояло в узле последним: при прошлом ремонте могли поставить ближайшую подходящую манжету, а не штатную.
Если нужного размера нет в типоразмерном ряду, изготовим по вашему чертежу или образцу. Партию и условия согласуем при заказе.
Производство и условия отгрузки
Завод работает с 1996 года, в номенклатуре больше 3000 наименований, производство занимает около 1500 м². Резиновые смеси готовим в собственном цехе резиносмешения, формовые РТИ прессуем здесь же. Всего на площадке шесть цехов: отдельные заняты прокладками, изделиями из полиамида и полиэтилена и подготовкой сырья, оснастку делает инструментальный цех. Готовую продукцию храним на своём складе.
И смесь, и пресс-форму делаем у себя, поэтому нестандартный размер запускаем в работу своими силами.
Складские позиции отгружаем за 1–2 рабочих дня. Позицию, которой нет на складе, изготовим в течение 7 дней. Отправляем по России и в страны ЕАЭС компаниями «Байкал Сервис» и «Деловые Линии». Доступны самовывоз и вывоз транспортом заказчика, доставку оплачивает заказчик.
Юридические лица и индивидуальные предприниматели рассчитываются безналичным переводом. Работаем с НДС. При самовывозе принимаем наличные.
Гарантия на хранение — 2 года со дня продажи. Гарантия на изделие в работе действует столько же, сколько гарантия на сам узел, при соблюдении правил монтажа и хранения. Претензию по браку принимаем в течение 14 рабочих дней с момента получения груза.
Сертификаты, декларации ЕАЭС и паспорта качества собраны на странице «Документы».
Частые вопросы
Чем ГОСТ 14896-84 отличается от ГОСТ 6969-54?
Манжеты ГОСТ 14896-84 — это типы I и III для гидравлических устройств, рабочее давление 0,1–50 МПа. ГОСТ 6969-54 распространяется на воротниковые манжеты для узлов, спроектированных до 1971 года, там давление 0,25–32 МПа. Канавки под них разной глубины, поэтому заменить одну другой нельзя.
Можно ли поставить гидравлическую манжету в пневмоцилиндр?
Нет. В пневмоприводе нет масляной плёнки, кромка работает всухую, и профиль под такие условия не рассчитан. Для сжатого воздуха предназначены манжеты по ГОСТ 6678-72.
Зачем к шевронной манжете нажимное и опорное кольца?
Шевронное уплотнение работает пакетом. Опорное кольцо держит геометрию пакета, нажимное передаёт усилие затяжки, а сами манжеты воспринимают давление. Кольца лежат в том же подразделе, в обозначении они помечены КН и КО.
Почему в одном обозначении первое число больше второго, а в другом меньше?
Потому что стандарты разные. У типов I и III по ГОСТ 14896-84 первым идёт диаметр цилиндра, у воротниковых по ГОСТ 6969-54 — диаметр штока. Если первое число меньше второго, перед вами воротниковая манжета.
Подбирайте манжеты уплотнительные резиновые по узлу и типоразмеру — в общем списке раздела или сразу в нужном подразделе. Нестандартный размер изготовим по чертежу или образцу.
Уточнить наличие и купить уплотнительную манжету можно по телефонам +7 (990) 040-76-96, +7 (990) 105-71-41 или по электронной почте info.vitrti@yandex.ru.